

De flesta metaller med tillräcklig duktilitet kan smidas, men inte alla metaller är praktiska för industriella delar. De metaller som vanligtvis väljs för smidda komponenter inkluderar kolstål, legerat stål, rostfritt stål, aluminium, titan, koppar och nickelbaserade legeringar . Varje metallfamilj beter sig olika under en press eller hammare, och rätt val beror på serviceförhållandena. En ventilkropp som transporterar sur gas kräver korrosionsbeständigt material som 2205 duplex rostfritt stål, medan en gruvkrossaxel kräver slaghållfasthet från ett smidd legerat stål. Att få metallen rätt i början undviker kostsamma misslyckanden senare.
Hela utbudet av smidbara metaller
Metalllval är det första beslutet inom tillverkning av smidesdelar. Nedan följer en praktisk uppdelning av de smidbara metaller som oftast används av industriella tillverkare. Tabellen ger gemensamma betyg och typiska slutanvändningar för varje familj.
| Metal familj | Vanliga betyg | Varför den är smidd | Typisk användning |
|---|---|---|---|
| Kolstål | 1018, 1045, A36 | Hög hållfasthet, bra bearbetbarhet, låg kostnad | Axlar, kugghjul, konstruktionsdelar |
| Legerat stål | 4140, 4340, 8620 | Hög hållfasthet och utmattningsbeständighet | Vevaxlar, vevstakar |
| Rostfritt stål | 304, 316, 17-4 PH | Korrosionsbeständighet, hög temperaturhållfasthet | Ventildelar, kemisk utrustning |
| Aluminiumlegeringar | 6061, 7075, 2024 | Lättvikt, utmärkt styrka-till-vikt-förhållande | Flyg- och rymddelar, industriella ramar |
| Titanlegeringar | Ti-6Al-4V | Stark vid hög temperatur, korrosionsbeständig | Medicinska implantat, flygplansdelar |
| Nickellegeringar | Inconel 625, 718 | Oxidationsbeständig vid hög temperatur | Gasturbiner, kemisk bearbetning |
| Kopparlegeringar | C11000, C17200 | Utmärkt ledningsförmåga, formbarhet | Elektriska kontakter, värmeväxlare |
Kolstål är den mest ekonomiska och mest använda smidesmetallen. Den svarar förutsägbart på värmebehandling och erbjuder god bearbetbarhet. Legerat stål tillsätter krom, nickel och molybden för att öka styrkan, segheten och härdbarheten. Rostfritt stål skyddar mot korrosion, vilket är viktigt i ventil- och kemikalieutrustning. Aluminiumsmide är uppskattade för sin låga vikt och utmärkta styrka-till-vikt-förhållande, som ofta används i flyg- och transportramar. Titan är dyrt men ger exceptionell korrosionsbeständighet och hög temperaturhållfasthet för medicinska delar och flyg- och rymddelar. Nickelbaserade legeringar som Inconel 718 bibehåller sin styrka vid temperaturer över 700°C, vilket gör dem kritiska i gasturbiner och petrokemiska reaktorer. Kopparlegeringar är mindre vanliga i tungt smide men värderas för konduktivitet.
Vad gör en metall smiddbar
Tre faktorer avgör om en metall kan smidas framgångsrikt: duktilitet, temperaturkänslighet och deformationshastighet .
Duktilitet beskriver hur mycket en metall kan sträcka sig utan att spricka. Metaller med hög duktilitet, såsom kolstål, kan deformeras under ett brett spektrum av förhållanden. Temperaturkänslighet spelar roll eftersom varje metall har ett specifikt smidesfönster där den blir plastig utan att gå sönder. Deformationshastigheten definierar hur snabbt metallen kan pressas; vissa legeringar går sönder om pressen går för snabbt framåt.
| Metal | Smide temperaturområde | Typiskt reduktionsförhållande | Kornstruktur Resultat |
|---|---|---|---|
| Kolstål | 1100-1200°C | 3:1 till 5:1 | Raffinerad, isotropisk |
| Rostfritt stål | 1100-1260°C | 3:1 till 4:1 | Korrosionsbeständig struktur |
| Aluminium | 375-475°C | 4:1 till 8:1 | Fin och enhetlig |
| Titan | 815-980°C | 2:1 till 4:1 | Kontrollerad kornorientering |
| Nickellegering | 1040-1230°C | 3:1 till 6:1 | Grovt men formbart |
Kolstål har ett brett smidesfönster, vilket är anledningen till att det är standardvalet för stora smide. Rostfritt stål kräver exakt temperaturkontroll eftersom det kan bli för känsligt för deformation. Aluminium behöver låga töjningshastigheter för att undvika att rivas, och titan tenderar att svalna snabbt, så det smides ofta på uppvärmda formar.
Smidesprocesser och metallkompatibilitet
Smidesprocesser påverkar hur en metall flyter och når sin slutliga form. De tre huvudsakliga metoderna som används inom industriell tillverkning är öppen formsmidning, sluten formsmidning och sömlös ringvalsning .
Öppna formsmidning
Öppen formsmidning använder platta, icke-konturformade formar och är mest lämplig för stora stål- och legerade ståldelar. Metallen pressas upprepade gånger mellan formarna medan den roteras, vilket ger den en förfinad kornstruktur längs delens längd.
Sluten formsmidning
Sluten formsmidning formar metallen i konturformade formar. Det fungerar bra för rostfritt stål, aluminium och titan eftersom det kan producera komplexa geometrier med snävare toleranser än öppen formsmidning.
Sömlös ringrullande
Sömlös ringvalsning ger ringar med kontinuerligt kornflöde. Det används ofta med legerat stål, rostfritt stål och nickellegeringar för lager, flänsar och tryckkärl.
På Xinyu Forging har vi interna möjligheter för alla tre processerna, vilket gör att vi kan matcha smidesmetoden till metallens egenskaper. Utforska alla våra smidesmöjligheter .
Metallurval för olika industriella tillämpningar
Olika industrimiljöer stressar metaller på olika sätt. Följande avsnitt sammanfattar vilka metaller som fungerar bäst inom varje område.
Olja, gas och petrokemiskt smide
Olje- och gasutrustning ser korrosiva vätskor, högt tryck och ofta höga temperaturer. Smidda delar i denna sektor används vanligtvis 316L rostfritt stål, duplex rostfritt stål eller nickelbaserade legeringar som Inconel 625 . Dessa metaller motstår kloridgropar och sulfidspänningssprickor.
Till exempel kan brunnshuvudkomponenter gjorda av smidd rostfritt stål hantera tryck över 10 000 psi i surgastjänst. Den smidda kornstrukturen motstår sprickutbredning mycket bättre än gjutna delar.
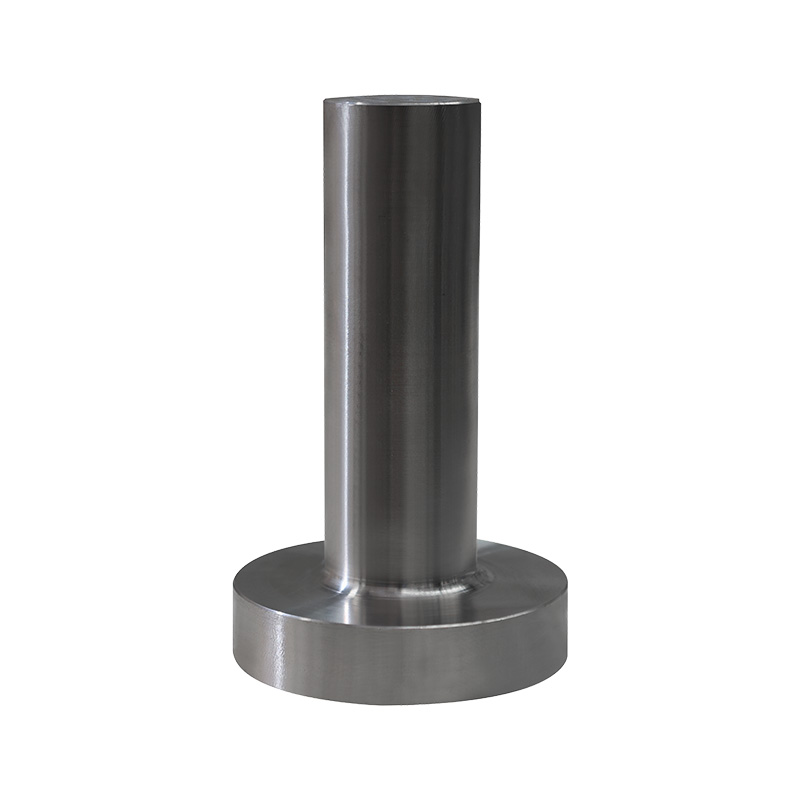
 Olja och gas petrokemiska smide för högtrycksservice Dessa smidda komponenter säkerställer tryckgränsintegritet i tuffa olje- och gasmiljöer. Med material som 17-4 PH rostfritt stål tål de extrema tryck och korrosion, vilket gör dem nödvändiga för tillförlitlig drift. Visa produkt →
Ventilsmider
Ventiler fungerar vid ett brett spektrum av tryck och temperaturer. Kroppen, skivan och stammen är vanligtvis smidda av 17-4 PH rostfritt stål, 316 rostfritt stål eller legerat stål . 17-4 PH är särskilt vanligt eftersom det ger hög hållfasthet och god korrosionsbeständighet i ett material.
Vid högtrycksångservice levererar ventilkroppar av smidd legerat stål styrkan att innehålla upp till 2500 tryckklassklassificeringar. Ventilsmiden måste ha en tät kornstruktur för att förhindra läckagevägar längs tryckgränsen.
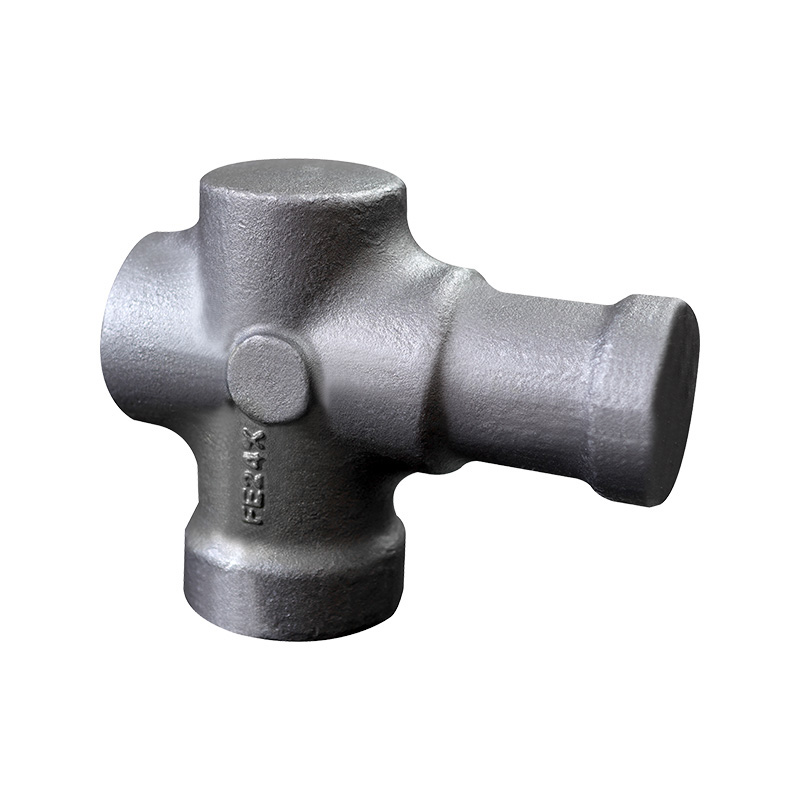
Ventilsmider for Fluid Control and Pressure Vessels Ventilsmide erbjuder raffinerad kornstruktur för att förhindra läckagevägar och motstå höga fysiska påfrestningar. De är avgörande för säker vätskekontroll i energi- och industriella rörledningsnätverk. Visa produkt → Gruvmaskiner Smide
Gruvutrustning utsätts för kraftiga belastningar, nötande slitage och frekventa överbelastningar. Smidda delar till krossar, kvarnar och transportörsystem tillverkas vanligtvis av legerade stål som 4340 eller manganstål . Dessa material har hög utmattningshållfasthet och kan absorbera stötar utan att spricka.
Gruvmaskiners smide av höghållfast legerat stål kan minska stilleståndstiden med upp till 30 % jämfört med gjutna alternativ, eftersom den smidda kornstrukturen hindrar sprickor från att växa.
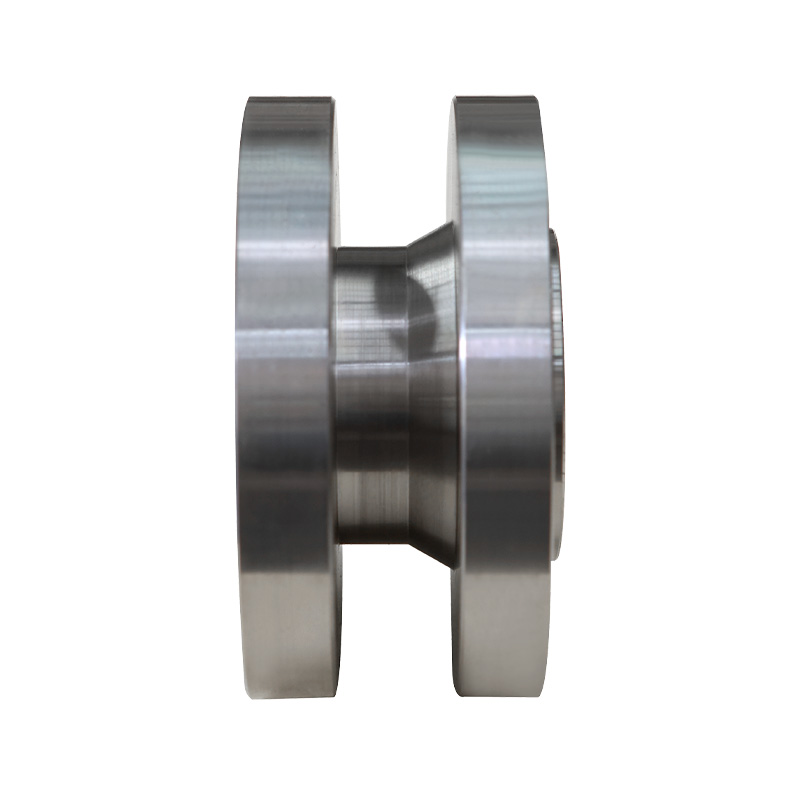
Gruvmaskiner Smide for Heavy-Duty Equipment Smidda delar för gruvmaskiner ger hög utmattningshållfasthet och stötdämpning, vilket minskar stilleståndstiden under nötande förhållanden. De är avgörande för krossar, kvarnar och transportörer under tung belastning. Visa produkt → Kärnkraftsprojektsmidningar
Kärnkraftsutrustning kräver material som tål höga temperaturer, strålning och långa driftcykler. Austenitiska rostfria stål och nickelbaserade legeringar är standardval för stora smidda ringar och tryckkärlskomponenter. Dessa legeringar behåller sina mekaniska egenskaper vid förhöjda temperaturer.
Maximal smidesstorlek och viktgränser
Storleken på en smidd del begränsas av smidespressens kapacitet och metallens flytstyrka vid temperatur. Stora tunga delar kräver större presstonnage för att uppnå full deformation. Som referens kan industriella smidestillverkare tillverka delar med ytterdiametrar upp till 20 fot (6,1 meter) och individuella vikter upp till 40 000 pund (18 100 kg) i ett enda smide. Begränsning av delens geometri kan öka antalet metaller du kan använda, eftersom starkare metaller behöver mer kraft för att deformeras.
- Max ytterdiameter: 20 fot / 6,1 meter
- Max vikt i ett stycke: 40 000 pund / 18 100 kg
- Leveransvillkor: som smidd eller helt bearbetad
Vanliga frågor
Kan gjutjärn smidas?
Nej. Gjutjärn innehåller höga kolhalter som gör det skört. Det går sönder snarare än att deformeras under en press. Smide är begränsat till sega metaller.
Vilken metall används oftast i smide?
Kolstål är den vanligaste smidesmetallen. Den är kostnadseffektiv, lätt att bearbeta och finns i många standardkvaliteter.
Kan aluminiumsmide ersätta ståldelar?
Ja, när vikten är kritisk. 6061 och 7075 aluminiumsmider har styrka-till-vikt-förhållanden som tillåter lättare komponenter. De matchar dock inte stål i råhållfasthet.
Kan titan smidas?
Ja. Ti-6Al-4V är den mest använda titanlegeringen för smide. Det kräver uppvärmda formar och långsam deformation för att undvika sprickbildning.
Vilka metaller kan inte smidas?
Gjutjärn, vissa magnesiumlegeringar och vissa verktygsstål med hög kolhalt kan inte smidas eftersom de har låg duktilitet. De spricker under deformation.
Slutsats: Hur man väljer rätt smidbar metall
Att välja rätt metall för en smidd del är ett tekniskt beslut. Börja med driftsförhållandena: temperatur, tryck, frätande media och belastningstyp. Jämför sedan de mekaniska egenskaperna hos kandidatmetaller. Slutligen, verifiera att metallen kan formas av din valda smidesprocess.
- Definiera servicekraven.
- Lista metaller som uppfyller dessa krav.
- Utvärdera smidesprocessens kompatibilitet.
- Tänk på kostnad och bearbetning.
Om du är osäker på materialval, kontakta vårt ingenjörsteam . Vi kan granska dina applikationskrav och rekommendera en lämplig legering, smidesprocess och efterbehandlingsväg.